
 中文简体
Pojedynczy, zbyt mały, sprężynowy zawór bezpieczeństwa na bębnie parowym może wymusić wyłączenie całej elektrowni. To jedno urządzenie, nie większe niż teczka, przejmuje cały ciężar zabezpieczenia przed nadciśnieniem. Jednak większość inżynierów ds. zaopatrzenia spędza mniej niż 10% czasu poświęconego na wybór samego zaworu nadmiarowego — do czasu, aż katastrofalna awaria przekształci go w pełnoetatowy kryzys. Ten przewodnik dzieli proces decyzyjny na pięć możliwych do wykonania etapów: zrozumienie zasady działania, porównanie typów zaworów, dekodowanie wymagań ASME i API, dopasowywanie materiałów do płynów procesowych oraz ilościowe określenie całkowitego kosztu posiadania.
Jak działają sprężynowe zawory bezpieczeństwa
Sprężynowy zawór bezpieczeństwa równoważy ściśniętą sprężynę śrubową względem ciśnienia procesowego działającego na dysk. Napięcie wstępne sprężyny wyznacza punkt otwarcia. Gdy ciśnienie w układzie przekroczy ustawione ciśnienie, tarcza uniesie się, a zawór zostanie opróżniony. Zależność jest prosta: F_spring = P_set × A_disc , gdzie A_disc jest efektywną powierzchnią tarczy poddaną działaniu ciśnienia wlotowego. Gdy dysk się uniesie, większy obszar – często cała powierzchnia dysku – zostaje wystawiona na działanie przepływającego płynu, tworząc charakterystyczną cechę szybkiego otwierania, typową dla zaworów bezpieczeństwa do płynów ściśliwych.
Sekwencja przebiega według przewidywalnego cyklu. Gdy ciśnienie wzrasta powyżej wartości zadanej, tarcza zaczyna pękać. W przypadku gazu lub pary nagły wzrost odsłoniętej powierzchni powoduje całkowite otwarcie dysku w zakresie 3–5% powyżej wartości zadanej. Jednakże zawory cieczy wymagają bardziej stopniowego otwierania, ponieważ płyn jest nieściśliwy i nagłe pełne wzniesienie może spowodować destrukcyjne uderzenie wodne. Po ustąpieniu nadciśnienia zawór zostaje ponownie osadzony, gdy ciśnienie w układzie spadnie poniżej poziomu przedmuchu — zwykle 2–7% poniżej ustawionego ciśnienia w przypadku płynów ściśliwych i 10–20% w przypadku cieczy.
O wydajności decydują dwie geometrie wewnętrzne: mieszek konwencjonalny i wyważony. W konwencjonalnych zaworach cała powierzchnia dysku jest wystawiona na działanie ciśnienia wlotowego, przez co są wrażliwe na przeciwciśnienie po stronie tłocznej. Konstrukcje z odciążonym mieszkiem wykorzystują element mieszkowy do izolowania dysku od przeciwciśnienia, co jest istotne, gdy wylot nadmiarowy łączy się ze wspólnym kolektorem kielichowym lub zamkniętym systemem odmulania. Wiele sprężynowych zaworów bezpieczeństwa można przekształcić z konwencjonalnych w mieszkowe, po prostu wymieniając wewnętrzny moduł sprężynowy – co stanowi opłacalną ścieżkę modernizacji w zastosowaniach na terenach poprzemysłowych.
Zawory sprężynowe, sterowane pilotem i mieszkowe: porównanie
Na rynku dominują trzy technologie zaworów nadmiarowych, a każda z nich sprawdza się w innych warunkach. Konstrukcje obciążone sprężyną pozostają najpowszechniejsze, ponieważ zapewniają pełne otwarcie bez zewnętrznego źródła zasilania i tolerują podwyższone przeciwciśnienie, gdy są wyposażone w mieszek. Z kolei zawory sterowane pilotem wykorzystują mały zawór pilotowy do wykrywania ciśnienia przed zaworem i kierowania mediów systemowych w celu otwarcia głównego zaworu. Zapewnia to węższy przedmuch – często 2% – i utrzymuje prawie pełną wydajność aż do wartości zadanej. Kompromisem jest złożoność: zawór pilotowy dodaje mały filtr, linię czujnikową i więcej potencjalnych ścieżek wycieku.
Zawory mieszkowe, stosowane w konfiguracjach sprężynowych lub pilotowych, zawierają mieszki metalowe lub elastomerowe, które chronią sprężynę i prowadnicę przed płynem procesowym. Nie podlega to negocjacjom w przypadku zastosowań korozyjnych, gdzie zanieczyszczenie sprężyny produktem spowodowałoby natychmiastową zmianę wartości zadanej. Poniżej bezpośrednie porównanie sortuje kluczowe parametry dla typowego zastosowania pary z 2-calowym otworem i klasą 150 funtów:
| Parametr | Sprężynowy (konwencjonalny) | Sprężynowy (miech) | Obsługiwany pilotem |
|---|---|---|---|
| Zakres wydmuchu | 5–7% | 5–7% | 2–3% |
| Limit przeciwciśnienia (% nastawy) | 10% | 50% | 70% |
| Współczynnik rozładowania Kd | 0.975 | 0.975 | 0.975 |
| Wyciek przy 90% ustawionego ciśnienia | Zero (siedzisko metalowe) | Zero (siedzisko metalowe) | Zero (siedzisko miękkie lub metalowe) |
| Minimalna strata ciśnienia na wlocie | 3% | 3% | 1% |
| Względny koszt instalacji | 1,0× (wartość bazowa) | 1,4× | 2,2× |
W przypadku instalacji z parą i czystym gazem ze stabilnym przeciwciśnieniem, sprężynowy zawór mieszkowy zapewnia najlepszą równowagę wydajności i kosztów. W przypadku cieczy lub zastosowań wymagających bardzo niskiego ciśnienia ponownego zamknięcia, zawór sterowany pilotem jest wart swojej ceny. Konwencjonalny sprężynowy zawór nadmiarowy bezpieczeństwa jest rozwiązaniem stosowanym w przypadku samodzielnych kominów odpowietrzających i niekorozyjnych płynów, gdzie przeciwciśnienie utrzymuje się poniżej 10% ustawionego ciśnienia. Zawory nadmiarowe z żeliwa sferoidalnego obciążone sprężyną spełniają ten profil dla wody, cieczy niepulsujących i pary pod niskim ciśnieniem, zapewniając solidną ochronę bez dodatkowych kosztów mieszków.
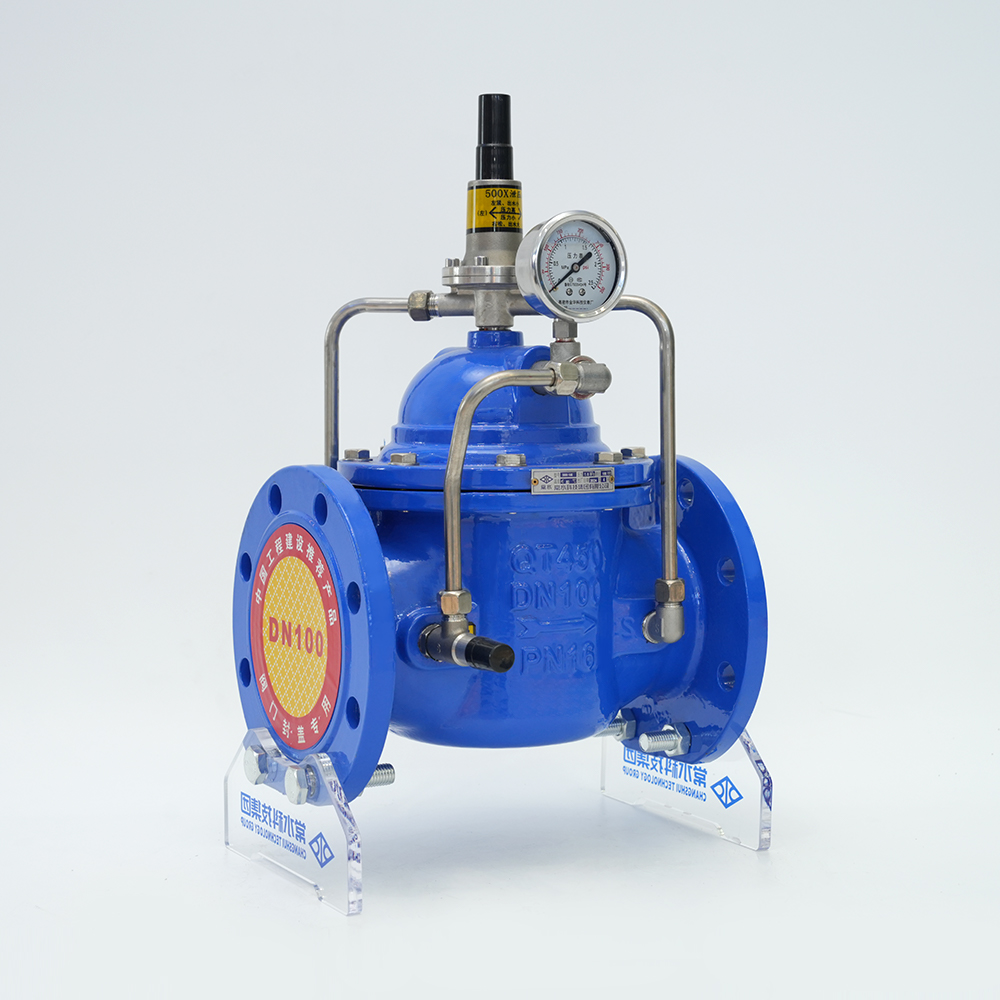
Sekcja I ASME vs. Sekcja VIII: Czym różnią się zawory obciążone sprężyną
Certyfikacja ASME nie jest pojedynczym paszportem – dzieli się na dwie równoległe ścieżki o wyraźnie różnych wymaganiach. Sekcja I obejmuje kotły; Sekcja VIII dotyczy zbiorników ciśnieniowych. Rozróżnienie to ma największe znaczenie w przypadku ustawionej tolerancji ciśnienia, okna akceptacji przedmuchu i rodzaju certyfikatu wydajności, jaki musi posiadać zawór. Wybór zaworu Sekcji VIII do kolektora kotła może spowodować instalację niezgodną z wymaganiami, nawet jeśli numer modelu wydaje się prawidłowy.
| Wymaganie | ASME Sekcja I (Kotły) | ASME Sekcja VIII (Zbiorniki ciśnieniowe) |
|---|---|---|
| Ustaw tolerancję ciśnienia | ±1% (lub ±15 psi, w zależności od tego, która wartość jest większa) | ±3% (lub ±2 psi dla ≤70 psig) |
| Pasmo akceptacji przedmuchu | 2–4 psi (lub 2–4%, w zależności od regulacji) | Nie jest to szczególnie wymagane; zazwyczaj 5–10% |
| Certyfikacja wydajności | Test przepływu przy pełnym wzroście według UG-131 musi być nadzorowany przez obserwatora wyznaczonego przez ASME | Akceptowany jest test wydajności Biura Licencjonowanego Inżyniera (OLE); niższe koszty administracyjne |
| Liczba zaworów na statek | Minimum jeden zawór; użycie wielu zaworów jest dozwolone tylko wtedy, gdy łączna wydajność odpowiada zapotrzebowaniu | Dozwolone wiele zaworów; dozwolone nastawy ciśnień naprzemiennych do 105% MAWP |
| Ograniczenia materialne | Nadwozia ze stali węglowej z wykończeniem z brązu nie są zalecane powyżej 406°F; żeliwo zabronione na wylotach przegrzewaczy | Szersze opcje materiałowe; żeliwo dozwolone do klasy 125 i 250 |
Sprężynowy zawór bezpieczeństwa oznaczony sekcją I musi zostać zainstalowany w odległości dwóch stóp od króćca kotła, bez żadnego znajdującego się pomiędzy nim zaworu odcinającego. Zawory Sekcji VIII można umieścić dalej w dół strumienia, ale częstym błędem jest instalowanie zaworu Sekcji I na zbiorniku separatora znajdującym się dalej. Niedopasowanie powoduje naruszenie podczas kontroli jurysdykcyjnej, często wymagające wymiany zaworu awaryjnego. W przypadku systemów działających na granicy – takich jak duży zbiornik ciepłej wody w ciepłowni miejskiej – wielu inżynierów domyślnie stosuje certyfikację Sekcji I w celu uzyskania dodatkowego marginesu bezpieczeństwa, nawet jeśli nie jest to bezwzględnie wymagane.
Przewodnik po wyborze materiałów: Zawory ze stali węglowej, stali nierdzewnej i pokryte PTFE
Materiał korpusu i wykończenia sprężynowego zaworu bezpieczeństwa decyduje o tym, czy przetrwa on pierwszą partię produktu żrącego, czy też ulegnie cichej awarii w ciągu kilku tygodni. Trzy grupy materiałów pokrywają 90% zastosowań przemysłowych: stal węglowa (ASTM A216 WCB), stal nierdzewna (ASTM A351 CF8M) i żeliwo sferoidalne pokryte PTFE. Decyzja zależy od temperatury, szybkości korozji i tego, czy płyn procesowy toleruje niewielkie zanieczyszczenie żelazem.
| Średni serwis | Stal węglowa (WCB) | Stal nierdzewna CF8M (odpowiednik 316L) | Żeliwo sferoidalne pokryte PTFE |
|---|---|---|---|
| Para nasycona o temperaturze 200°C | Tak; Żywotność 20 lat przy pH kondensatu >7 | Tak; nie ma żadnych dodatkowych korzyści, jeśli nie występują chlorki | Nie; maksymalna temperatura pracy 150°C |
| 30% kwas solny w temperaturze 25°C | Nie; szybkość korozji > 5 mm/rok | Niezalecane; wżery w stojącym kwasie | Tak; zerowy kontakt z metalem |
| Suchy azot, 300 psig, atmosfera | Tak; żadnych obaw związanych z korozją | Tak; ponadstandardowe, wyższe koszty | Nie potrzebne |
| Wodorotlenek sodu 20% w temperaturze 80°C | Tak; pękanie korozyjne naprężeniowe możliwe powyżej 50°C, jeśli występują naprężenia szczątkowe | Tak; doskonała odporność | Tak; ale sprawdź szybkość przenikania NaOH w temperaturze |
| Woda dejonizowana o temperaturze 90°C | Tak; pobieranie żelaza może być niedopuszczalne w przypadku urządzeń elektronicznych | Tak; preferowany w systemach ultraczystych | Tak; odpowiednie, ale ograniczone do zastosowań niskociśnieniowych |
Stal węglowa pozostaje domyślnym wyborem dla pary, powietrza i neutralnych cieczy w umiarkowanych temperaturach. Jego koszt w przeliczeniu na funt instalacji jest najniższy, a części zamienne są powszechnie dostępne. Stal nierdzewna jest wymagana, gdy proces nie toleruje zanieczyszczenia żelazem lub gdy obecne są chlorki w stężeniu powyżej 50 ppm. Zawory pokryte PTFE, np zasuwy z żeliwa sferoidalnego z pełną wyściółką z fluoropolimeru całkowicie eliminują ekspozycję na metal, ale wymagają obniżenia wartości znamionowych ze względu na temperaturę i ciśnienie — zwykle 10% ciśnienia roboczego na zimno w temperaturze 150°C. W przypadku agresywnych strumieni odpadów zawierających kwas lub mieszaninę chemikaliów opcja z wykładziną często zwraca się w ciągu sześciu miesięcy, unikając konieczności kwartalnej wymiany zaworów.
Najlepsze praktyki instalacyjne: 5 krytycznych błędów, których należy unikać
Nawet najlepiej skalibrowany sprężynowy zawór bezpieczeństwa działa słabo, jeśli jest nieprawidłowo zainstalowany. Lata audytów zakładów ujawniają pięć powtarzających się błędów, które pogarszają zdolność odciążenia lub przyspieszają zużycie.
- Orientacja niepionowa. Sprężynowy zawór bezpieczeństwa musi być zamontowany z odchyleniem od rzeczywistej pionu o 2 stopnie. Wartość powyżej 3 stopni powoduje, że dysk przylega do prowadnicy, opóźniając otwarcie i zwiększając przedmuch. Przed dokręceniem śrub kołnierza zamontuj wspornik montażowy ze zintegrowaną poziomicą lub użyj laserowego narzędzia do wyrównywania.
- Przeciwciśnienie w rurociągu tłocznym przekracza 10% ustawionego ciśnienia. W konwencjonalnym zaworze przeciwciśnienie dodaje się bezpośrednio do siły zamykającej działającej na dysk, podnosząc rzeczywistą wartość zadaną. Jeśli kolektor wylotowy jest podłączony do układu pochodni, który podczas przedmuchu pracuje przy ciśnieniu 15 psig, zawór ustawiony na 100 psig skutecznie otwiera się przy ciśnieniu 115 psig. Rozwiązaniem jest przejście na zawór wyposażony w mieszek lub przewymiarowanie przewodu tłocznego, aby utrzymać przeciwciśnienie poniżej 10% ustawionej wartości.
- Strata ciśnienia na wlocie powyżej 3%. Kodeks (ASME VIII) wymaga, aby nieodwracalna strata ciśnienia pomiędzy naczyniem a wlotem zaworu nie przekraczała 3% ustawionego ciśnienia. Długie, zbyt małe przewody wlotowe lub pełnoprzelotowy filtr siatkowy bez obejścia odmulającego mogą z łatwością przekroczyć 5% straty, powodując trzepotanie zaworu – szybki cykl otwierania i zamykania, który uderza w gniazdo i tarczę. Zwiększ średnicę rury wlotowej o jeden rozmiar lub skróć element szpuli, aby zmieścić się w limicie.
- Zawór blokujący przypadkowo pozostawiony zamknięty. Każdy zawór odcinający zainstalowany pomiędzy chronionym naczyniem a wlotem zaworu nadmiarowego musi być zamknięty lub otwarty w zaplombowanym samochodzie i sprawdzany co miesiąc. Pojedyncza nieudana blokada doprowadziła do wielu eksplozji kotłów udokumentowanych w historiach przypadków ASME. Jeśli to możliwe, użyj czujnika zbliżeniowego podłączonego do systemu DCS w sterowni.
- Mieszanie materiałów sprężynowych z niekompatybilnymi środowiskami. Standardowa stal sprężynowa (chromowo-krzemowa) szybko koroduje w środowisku H2S powyżej 50 ppm, co prowadzi do rozluźnienia sprężyny i dryftu nastaw. W przypadku zastosowań kwaśnych należy wybrać sprężyny Inconel X-750 lub Hastelloy C-276. Dodatek o wartości 600 dolarów chroni zawór o wartości 6000 dolarów i, co ważniejsze, stojący za nim statek wart milion dolarów.
Rozwiązywanie typowych usterek: wycieki, drgania i zużycie gniazd
Kiedy obciążony sprężyną zawór bezpieczeństwa zaczyna przeciekać przy 85% ustawionego ciśnienia lub drgać podczas testu, pierwotna przyczyna jest prawie zawsze mechaniczna, a nie błąd kalibracji. Systematyczne rozwiązywanie problemów przebiega według logicznego łańcucha: nieszczelność gniazda, niestabilność tarczy (drgania), a następnie degradacja materiału.
| Objaw | Najbardziej prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Zawór przecieka poniżej ustawionego ciśnienia w temperaturze otoczenia | Obce cząstki uwięzione pomiędzy gniazdem a tarczą; lub niewspółosiowość siedziska po cyklu termicznym | Wykonaj moment obrotowy na gorąco okładki gniazda dyszy; przepłukać wlot azotem. Jeśli wyciek nie ustąpi, sprawdź płaskość gniazda w niebieskim świetle i ponownie dopasuj lub wymień tarczę. |
| Zawór drga lub trzepocze podczas pracy z cieczą | Strata ciśnienia na wlocie przekracza 3% (patrz błąd montażowy nr 3) lub mechanizm talerza/podnośnika rezonuje z pulsacją układu | Zwiększ średnicę przewodu wlotowego; dodać tłumik pulsacji lub bardziej miękką sprężynę z szerszym pasmem wydmuchu. W przypadku utrzymujących się drgań cieczy rozważ zmianę na tarczę z miękkim osadzeniem, aby zwiększyć tłumienie. |
| Siedzisko skorodowane smugami ciągnionymi drutem | Kawitacja podczas częściowego otwarcia w cieczy; lub migający kondensat w przewodach pary | Zainstalować regulator przeciwciśnienia za zaworem, aby utrzymać minimalne przeciwciśnienie i zapobiec kawitacji. Zmień na twarde siedzisko i dysk Stellite 6. |
| Wartość zadana wiosny spadła o > 5% | Zmęczenie sprężyny lub relaksacja naprężeń, często w wyniku narażenia na temperatury powyżej wartości znamionowych sprężyny (zwykle 450°F w przypadku chromu i krzemu) | Wymień sprężynę na stop wysokotemperaturowy (Inconel 718). Sprawdź, czy wentylacja pokrywy zapobiega przenikaniu ciepła z sąsiednich rurociągów. Zresetuj i oznacz ustawione ciśnienie. |
| Pęknięcie mieszka (zawór mieszkowy) | Pękanie zmęczeniowe spowodowane nadmiernymi cyklami pełnego skoku; lub atak chemiczny spowodowany kondensatem uwięzionym wewnątrz mieszka | Wymienić element mieszkowy. Dodać otwór spustowy w masce, aby odprowadzić uwięzione ciecze. Rozważ zwiększenie częstotliwości przeglądów serwisowych do co sześć miesięcy. |
Po każdej istotnej naprawie – dotarciu gniazda, wymianie sprężyny lub wymianie tarczy – zawór należy zresetować i przetestować na certyfikowanym stanowisku testowym. Prosty test laboratoryjny na powietrzu warsztatowym nie wystarczy do sprawdzenia zgodności. Zakład naprawczy posiadający certyfikat ASME przeprowadzi pełny test ciśnienia nastawy i szczelności gniazda przy użyciu azotu lub pary zgodnie z oryginalnymi procedurami Kodeksu inspekcji Krajowej Rady (NB-23). Wiele zakładów planuje rotacyjny zapasowy sprężynowy zawór bezpieczeństwa, umożliwiając wymianę rzeczową w czasie, gdy usunięty zawór trafia do przeglądu, co minimalizuje przestoje procesu.
Analiza kosztów: Całkowity koszt posiadania zaworów importowanych i krajowych
Cena zakupu 2-calowego sprężynowego zaworu bezpieczeństwa waha się od 400 do 3000 dolarów, w zależności od materiałów i certyfikatów. W ciągu 10-letniego okresu eksploatacji początkowy zakup stanowi jedynie 12–15% całkowitych kosztów. Wymiana usług, części zamienne i pojedyncze nieplanowane przestoje znacznie oszczędzają na zakupach. Prawdziwe porównanie TCO musi uwzględniać koszt początkowy, dostępność części zamiennych, czas reakcji pomocy technicznej i oczekiwane odstępy między przeglądami.
| Składnik kosztów | Zawór importowany (typowe źródło dalekowschodnie) | Zawór domowy (np. seria 500X) |
|---|---|---|
| Pierwszy zakup zaworu | 1200 dolarów | 1800 dolarów |
| Części zamienne (jeden zestaw miękkich towarów, sprężyna, tarcza) | 900 USD (czas realizacji 60 dni) | 450 USD (zapas w kraju) |
| Coroczna inspekcja i ponowna certyfikacja (2 cykle w ciągu 5 lat) | 600 USD (wysłane do zewnętrznego laboratorium; czas realizacji: 4 tygodnie) | 400 USD (certyfikowane lokalne centrum serwisowe; czas realizacji 5 dni) |
| Koszt nieplanowanego przestoju — przy założeniu jednej awarii w ciągu 5 lat (straty pracy, produkcja, 36 godzin) | 14 000 USD (opóźnione części zamienne wydłużają przestoje) | 8000 USD (ekspresowa wysyłka części skraca przestoje o 18 godzin) |
| Wsparcie techniczne (telefony inżynieryjne, doradztwo terenowe) | 0 $ (ograniczona pomoc e-mailowa, bariera językowa) | 0 USD (bezpośrednia odpowiedź inżyniera w ciągu 4 godzin) |
| Całkowity 5-letni całkowity koszt posiadania | 16 700 dolarów | 10 650 dolarów |
Opcja krajowa charakteryzuje się o 36% niższym kosztem całkowitym pomimo wyższej o 50% ceny początkowej. Czynnikiem wahadłowym jest przestój: pojedyncza 36-godzinna przerwa spowodowana brakującą częścią zamienną wymazuje 15 lat oszczędności w cenie zakupu. W zakładzie chemicznym wytwarzającym produkt o wartości 5000 dolarów na godzinę matematyka staje się jeszcze bardziej nierówna. Wielu menedżerów ds. niezawodności zakładów wymaga obecnie posiadania lokalnego zapasu jednego kompletnego zaworu zapasowego na każdą usługę o znaczeniu krytycznym, przechowywanego na miejscu lub w magazynie regionalnym z 24-godzinną gwarancją. Ta strategia skutecznie łączy się z zasuwy kołnierzowe ze stali nierdzewnej do izolacji i dedykowaną płozę zaworu nadmiarowego, co gwarantuje, że awaria pojedynczego urządzenia nigdy nie spowoduje izolacji warstwy ochronnej.